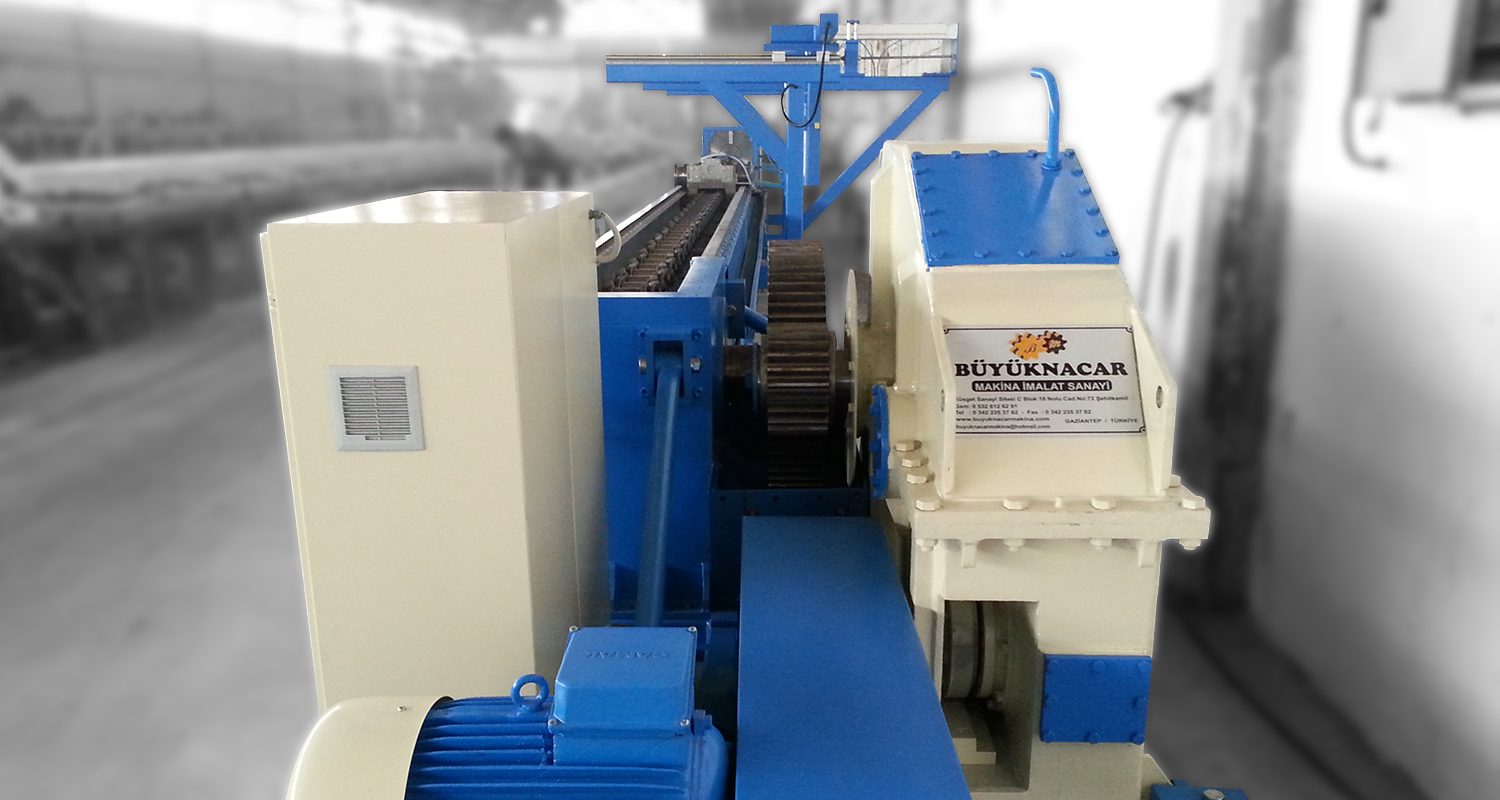
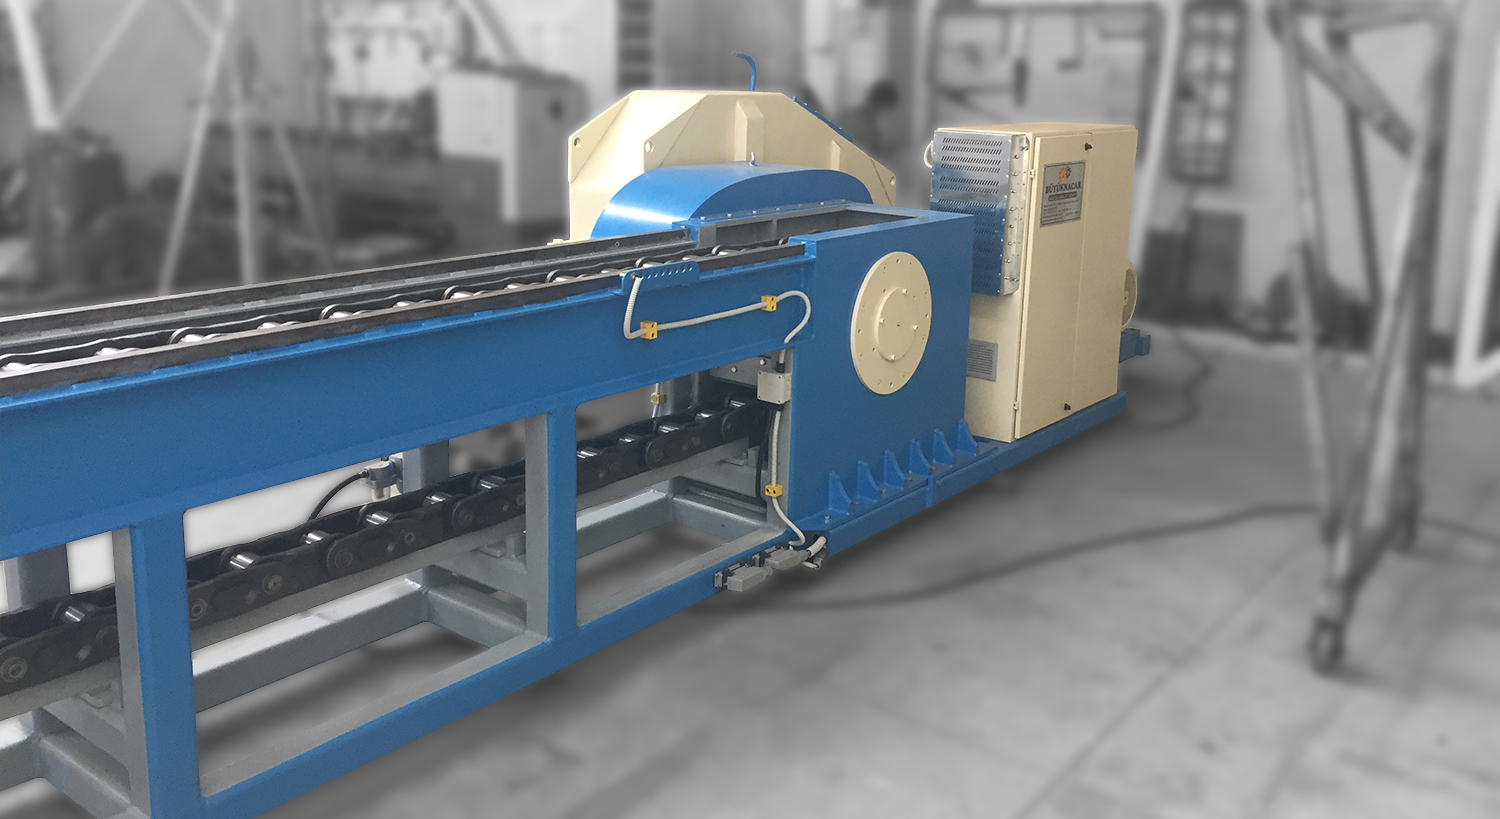
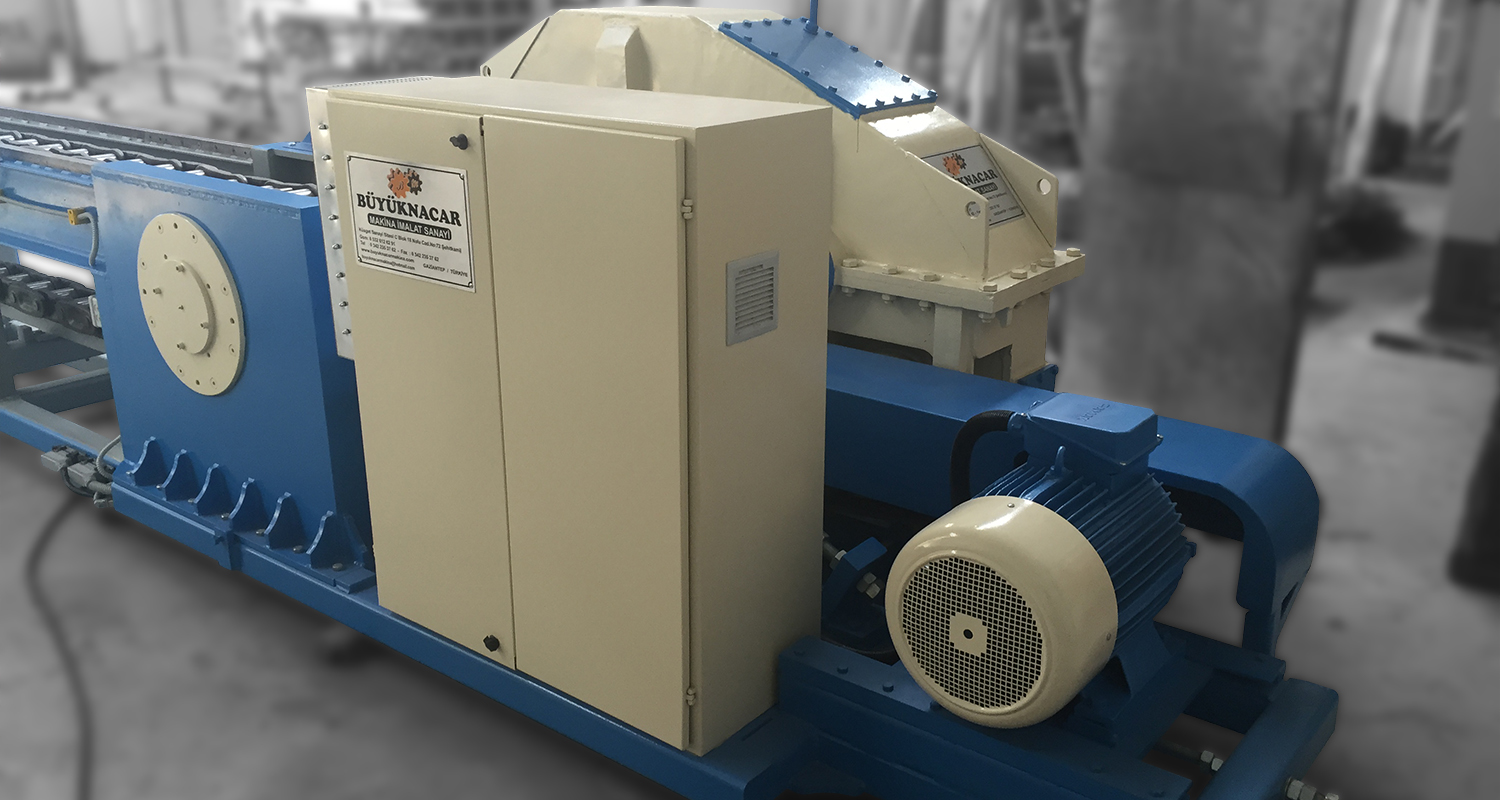
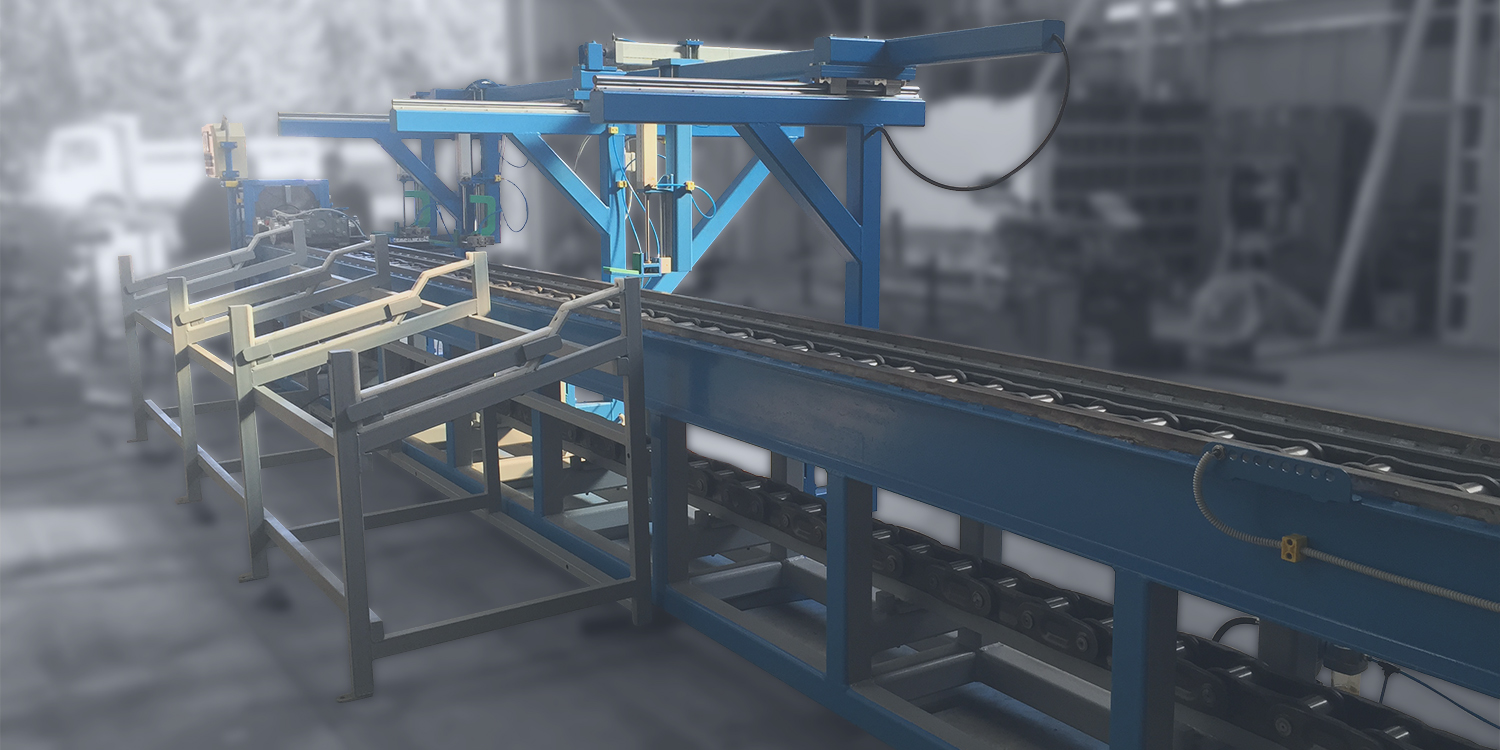
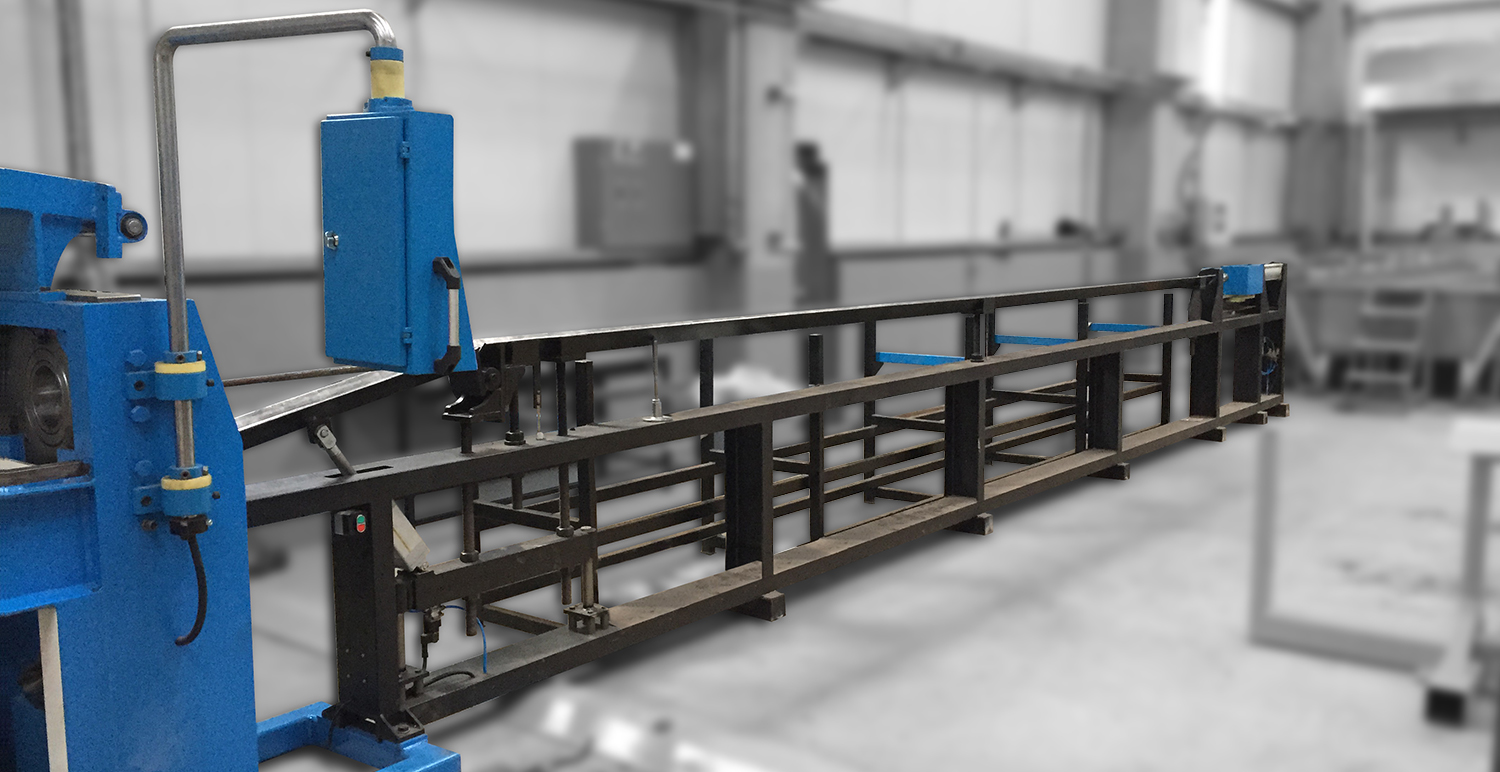
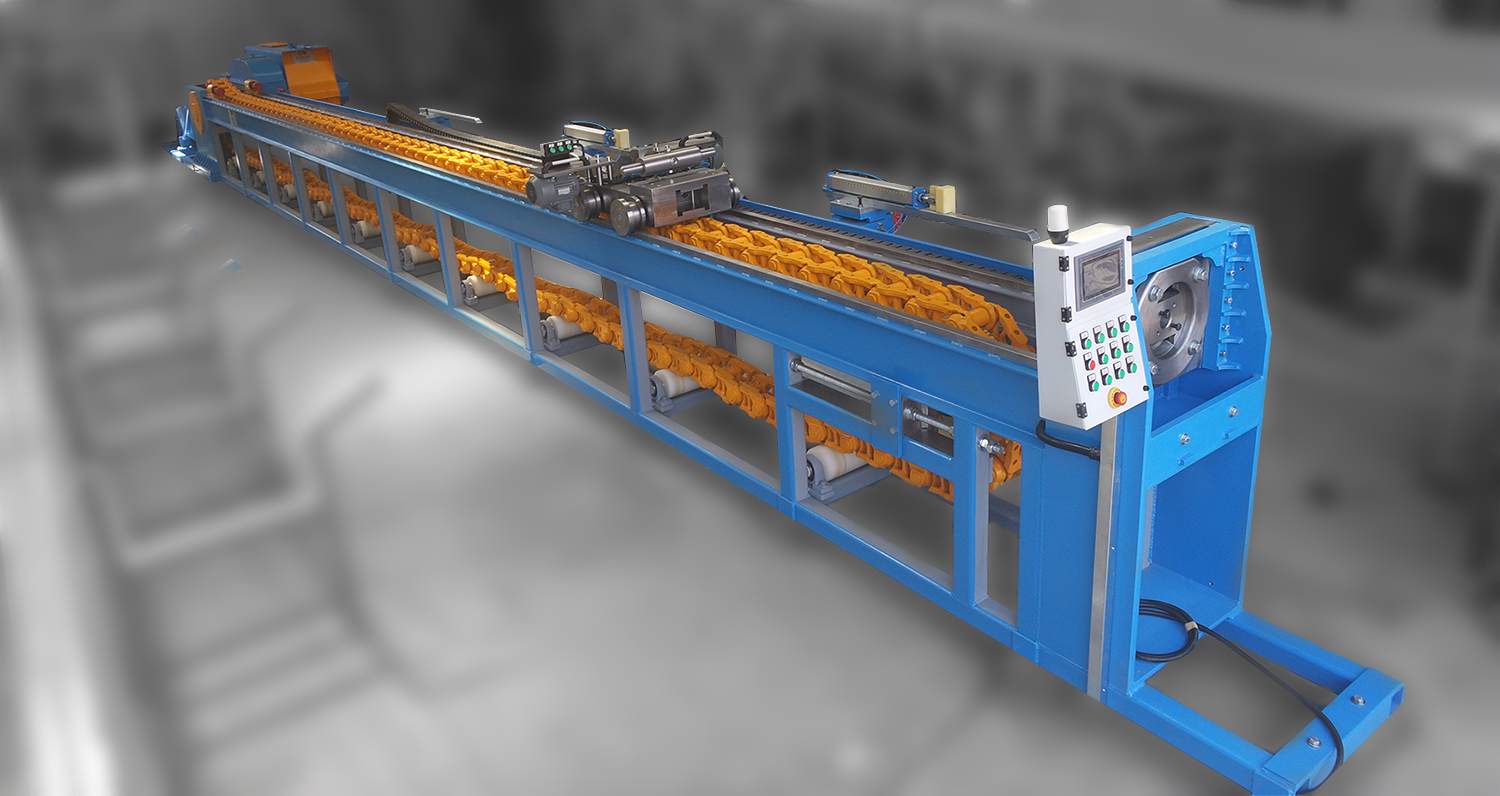
Prensibi temel olarak soğuk kalibrasyon işlemidir soğuk kalibrasyon işleminde malzeme ısıtılarak ekstrüzyon mantığıyla bir kalıba basılmayarak soğuk doğal formunda sadece ucunda 10-15cm lik bir kısım deforme edilerek ezilerek kalıptan geçirilmesi sağlanır ve daha sonra ekstrüzyon makinesinin mantığının tersine arkadan basma yerine soğuk kalibrasyon makinemizde öndeki araba zincirden tutunarak malzemeyi ezilen kısımdan tutarak kalıbın ölçülerine düşürmeye başlar böylelikle malzeme boyunca aynı ölçü kazanılmış olur.
| Güç | 25-250 TON |
| Motor Gücü | 25-250KW |
| Boru Çapı | 10-250mm |
| Et Kalınlığı | 1-20mm |
| Çekim Hızı | 5-50 m/dk |
| Kontrol Tipi | Manuel-Yarı Otomatik |